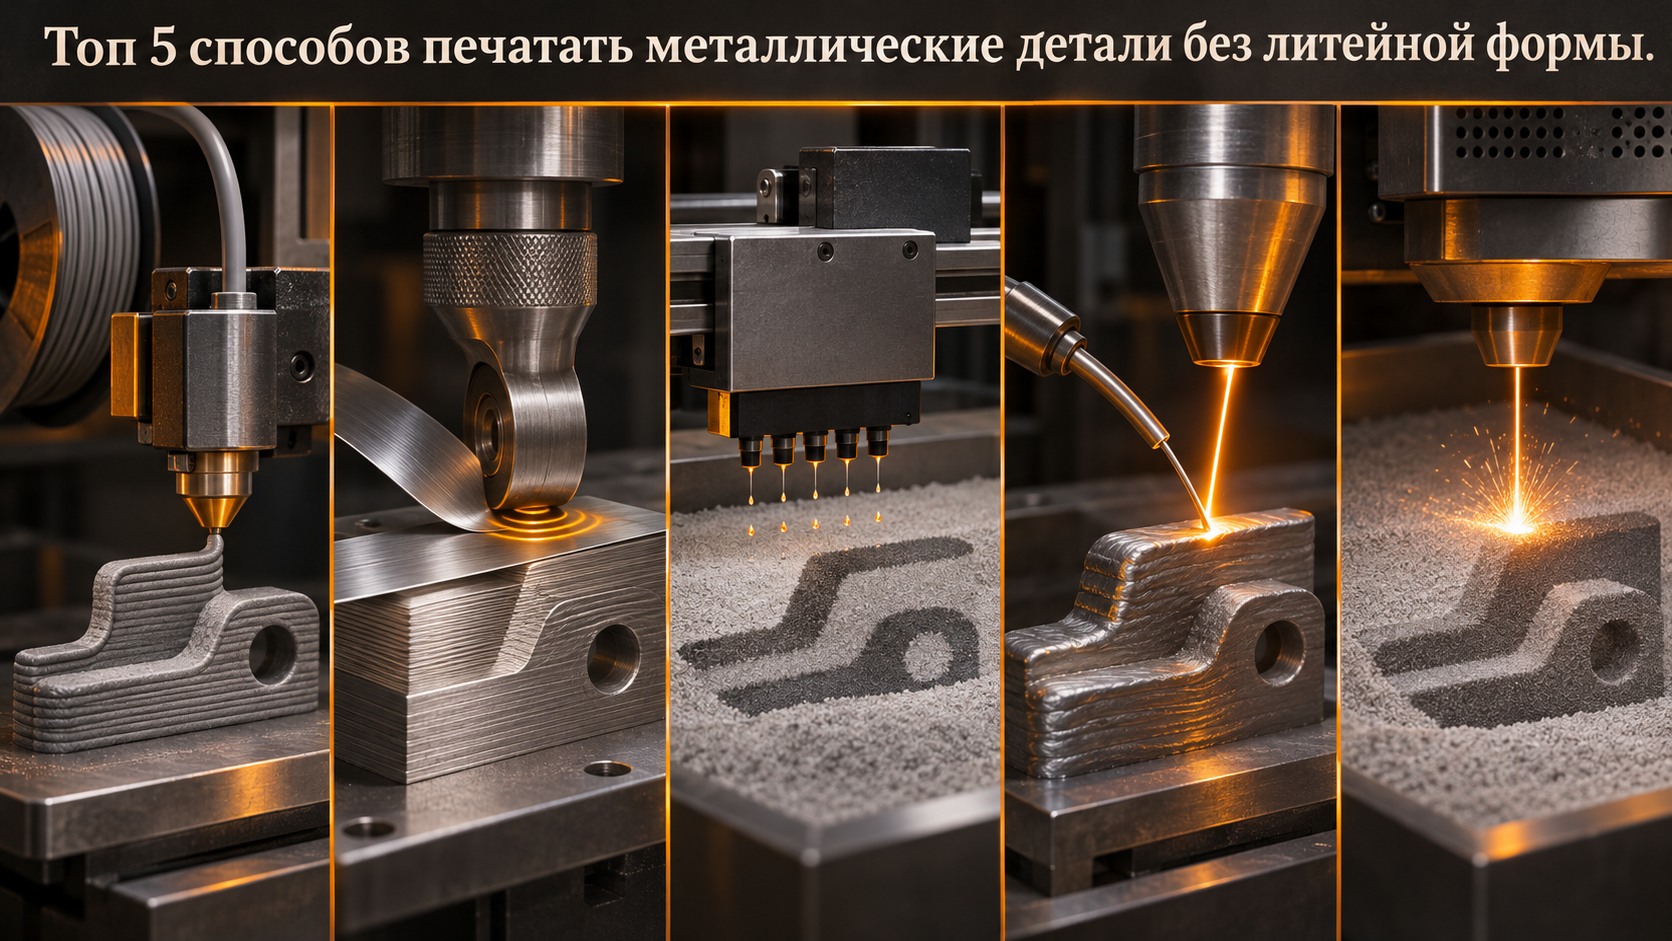
Обычная литейная форма заранее задаёт полость, в которую заливают расплав. При аддитивном производстве деталь растёт слой за слоем, поэтому сложные каналы, внутренние полости и решётчатые стенки можно создавать без отдельной формы. Но «металлическая 3D-печать» – не один процесс: в одних установках плавят порошок, в других соединяют фольгу, а где-то сначала печатают смесь, которую спекают позже.
Ниже методы расположены от настольной экструзии связанного порошка к наиболее точному прямому сплавлению мелкого металлического слоя. Внешне они могут дать похожую деталь, но сырьё, микроструктура и последующая обработка у них разные.
| Место | Метод | Как соединяется металл |
|---|---|---|
| 5 | Экструзия связанного порошка | Порошок печатают со связующим, затем удаляют его и спекают |
| 4 | Ультразвуковая сварка фольги | Металлические ленты скрепляют колебаниями в твёрдом состоянии |
| 3 | Струйное нанесение связующего | Капли клеевого связующего закрепляют слой порошка |
| 2 | Направленное энергетическое осаждение | Проволоку или порошок плавят в подаваемом потоке |
| 1 | Сплавление порошка в слое | Лазер или электронный луч локально плавит металлический порошок |
5. Экструзия связанного порошка
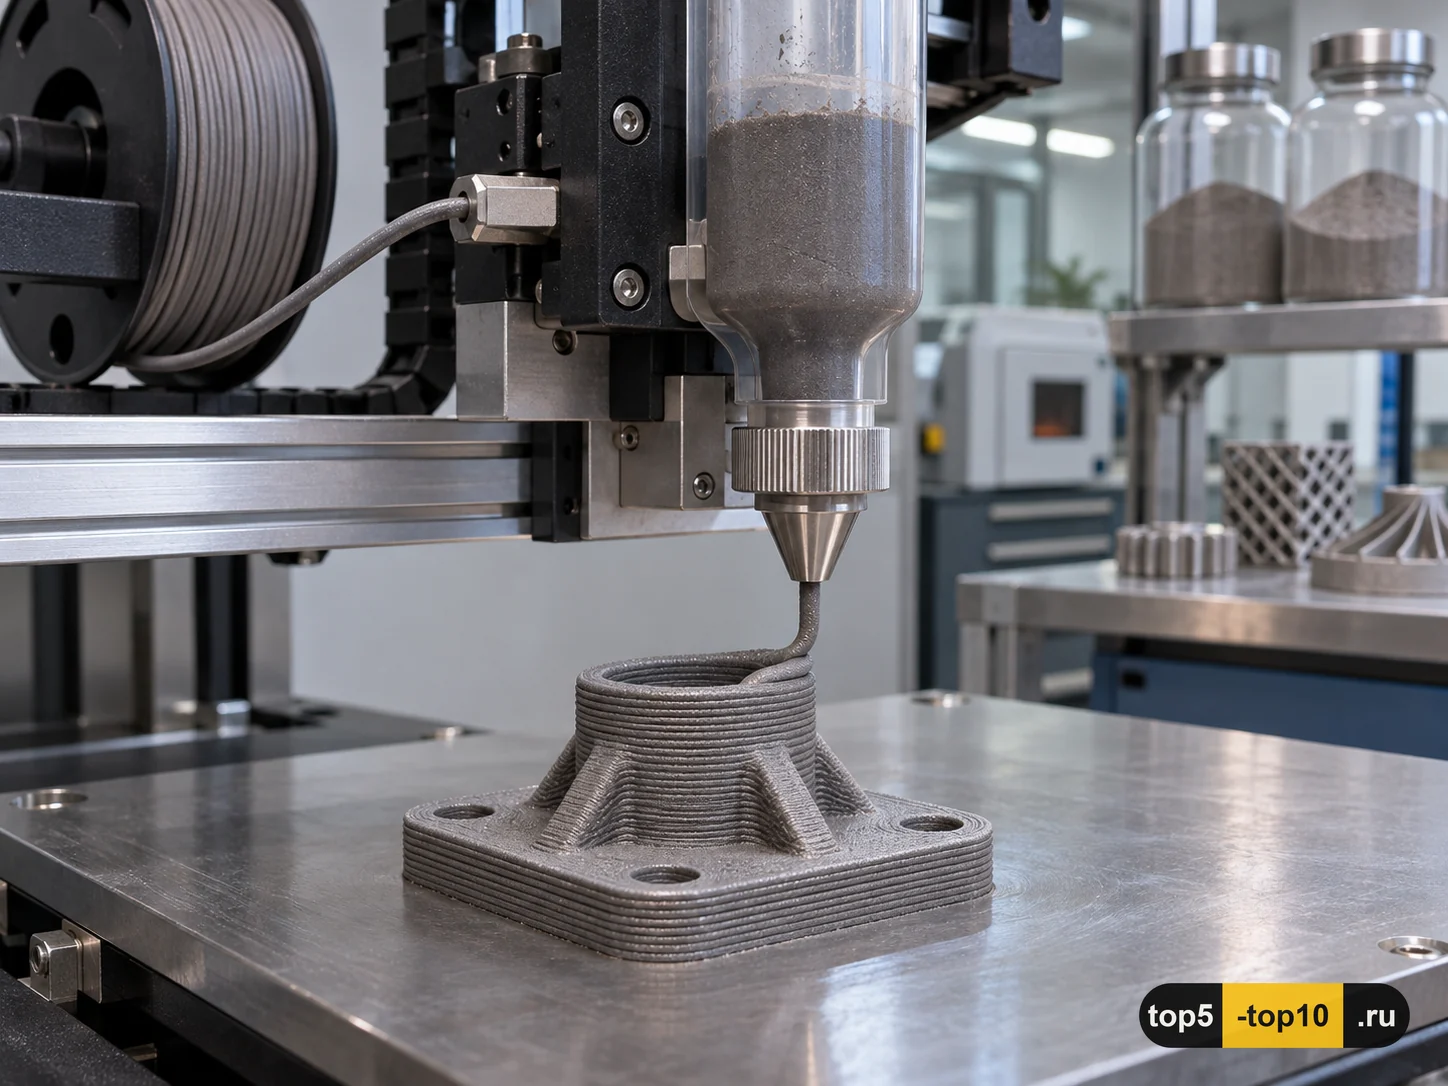
В принтер поступает нить или паста, в которой металлические частицы смешаны с полимерным связующим. Сопло выдавливает материал по контуру, а слой за слоем формируется хрупкая заготовка. На этой стадии форма уже есть, но деталь ещё не стала сплошным металлом.
Затем связующее удаляют, а порошок спекают при высокой температуре. Частицы срастаются, поры уменьшаются, и деталь уплотняется. Исследования bound powder extrusion показывают, что итог зависит от состава связующего и режима спекания: эти параметры влияют на плотность, теплопроводность и возможные дефекты. Метод интересен тем, что использует похожую на обычную печать подачу, но требует отдельной термической стадии.
4. Ультразвуковая сварка фольги
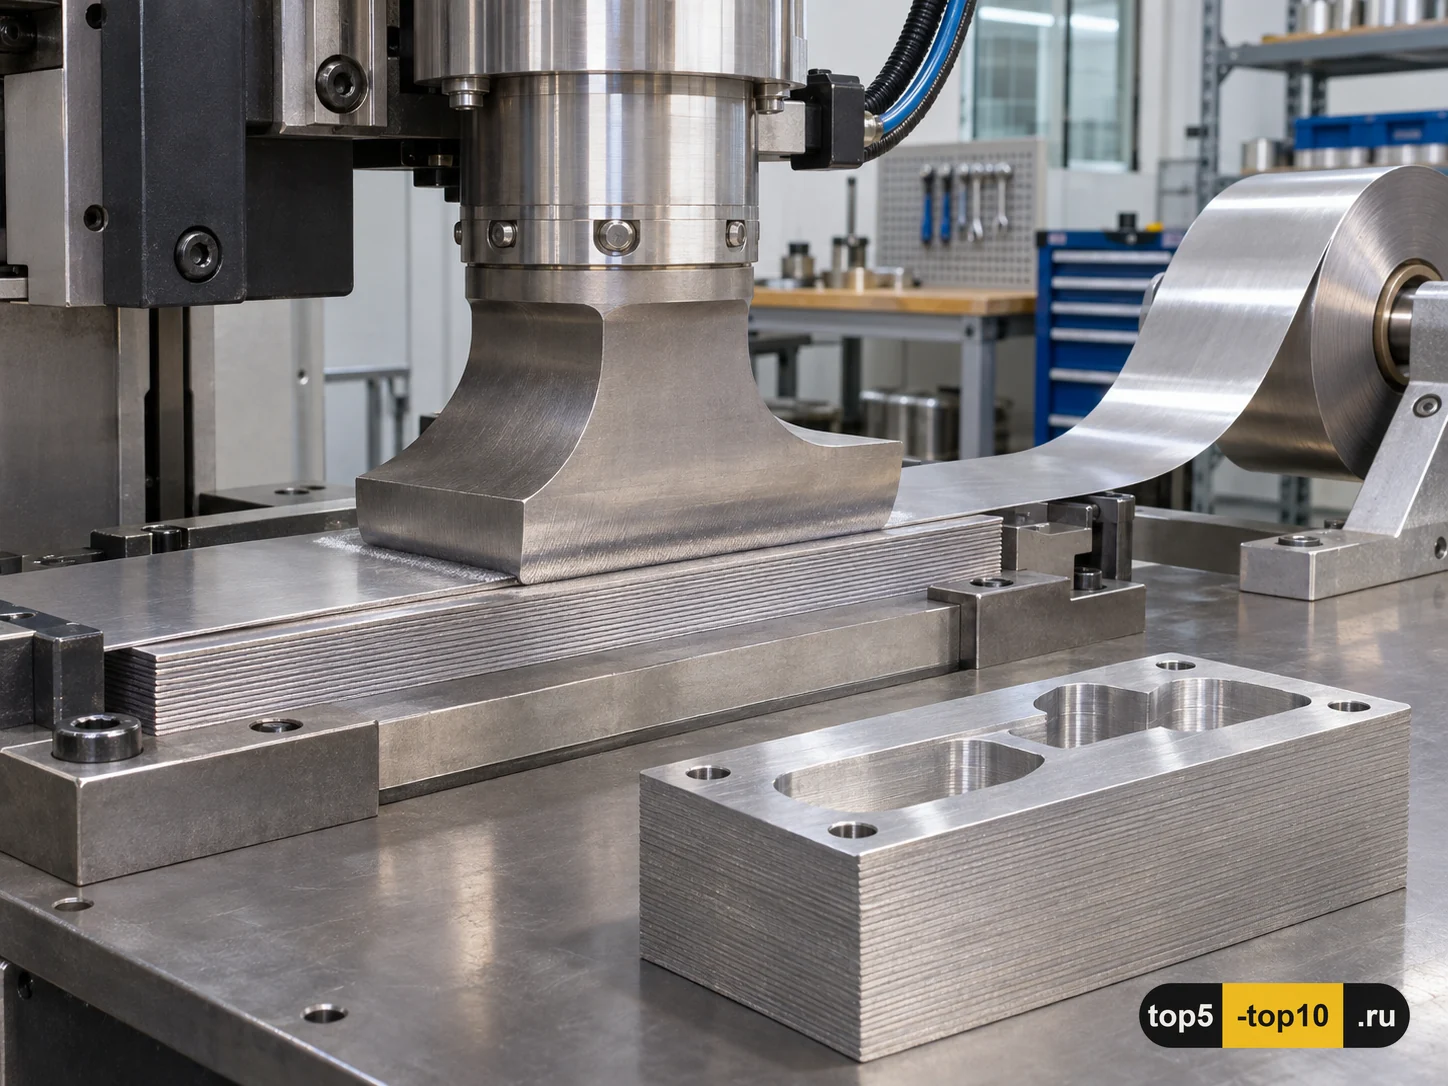
Ультразвуковая аддитивная технология наращивает деталь тонкими металлическими лентами или фольгой. Вращающаяся головка прижимает слой и создаёт высокочастотные колебания. Поверхности очищаются от оксидов, деформируются и соединяются в твёрдом состоянии, без полного расплавления всего объёма.
Для точного контура к укладке слоёв добавляют фрезерование: выступы снимают и открывают нужную геометрию, а следующие ленты снова добавляют материал. Этот гибрид особенно отличается низкой тепловой нагрузкой и возможностью встраивать элементы между слоями. Он не похож на лазерную печать порошка: металл здесь не превращается в капли расплава, а сваривается ультразвуком.
3. Струйное нанесение связующего
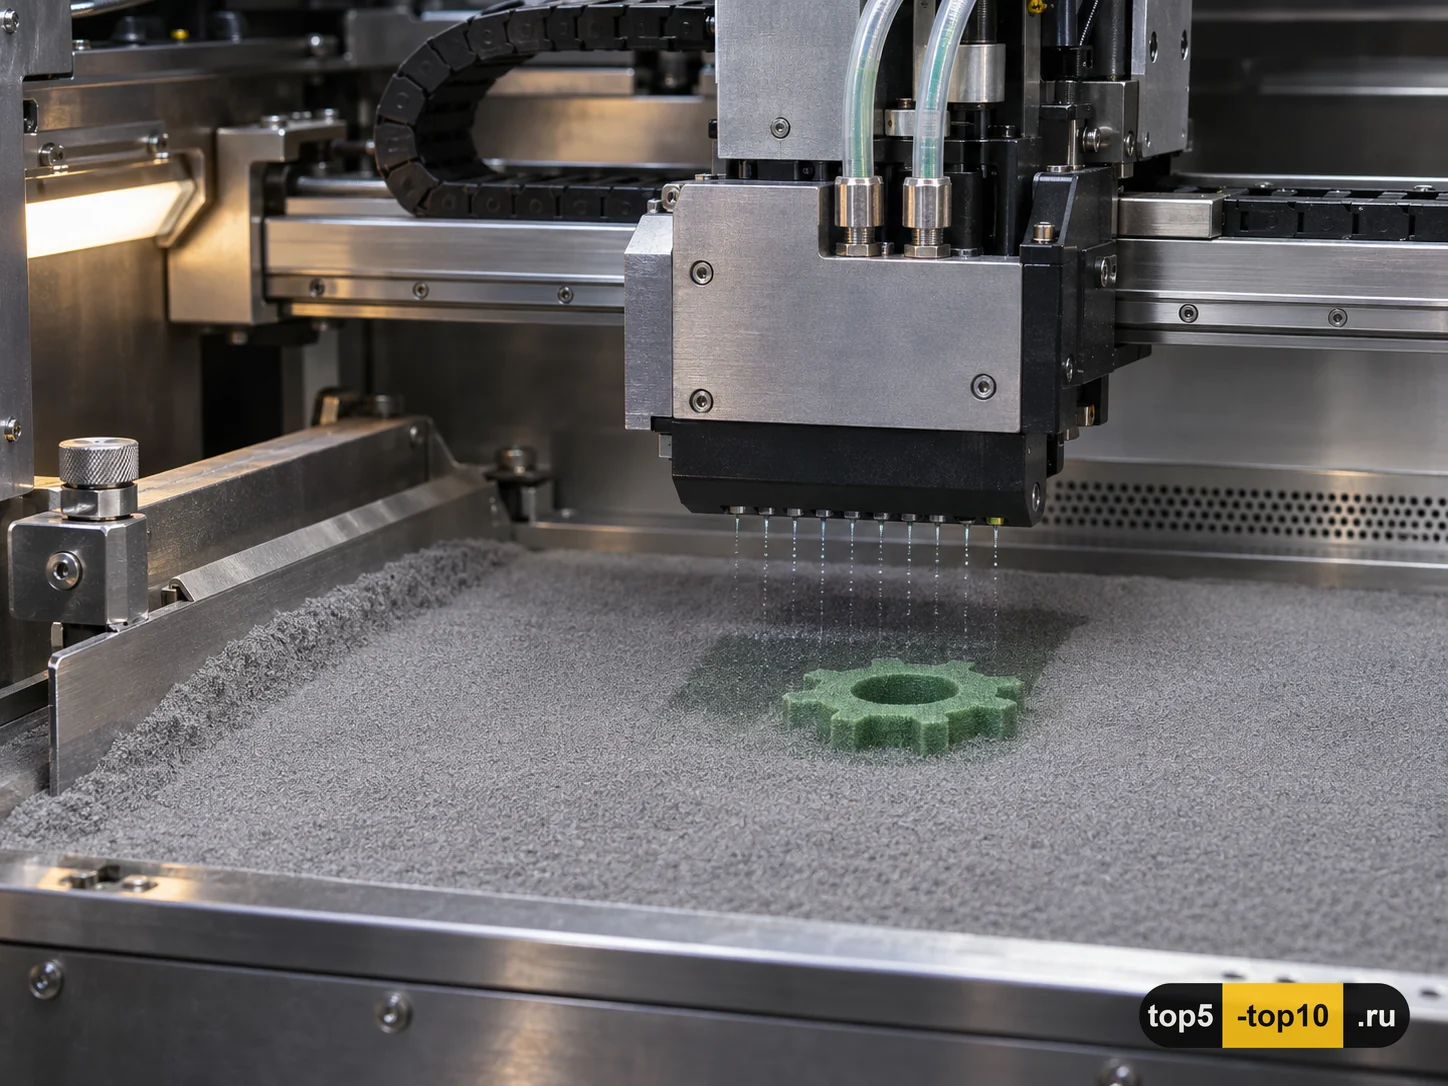
Сначала платформа покрывается тонким слоем металлического порошка. Печатающая головка выборочно капает связующее, которое соединяет частицы в нужных местах. Затем наносится следующий слой, и объёмная деталь постепенно появляется внутри порошковой ванны.
Связующее удерживает форму только на раннем этапе. Чтобы получить прочную металлическую деталь, заготовку очищают от порошка, удаляют полимер и обычно спекают. Так технология отличается от сплавления порошкового слоя: лазер или электронный луч не плавит каждую линию прямо во время печати. Можно работать с крупными партиями, но усадку при обжиге нужно учитывать в цифровой модели.
2. Направленное энергетическое осаждение
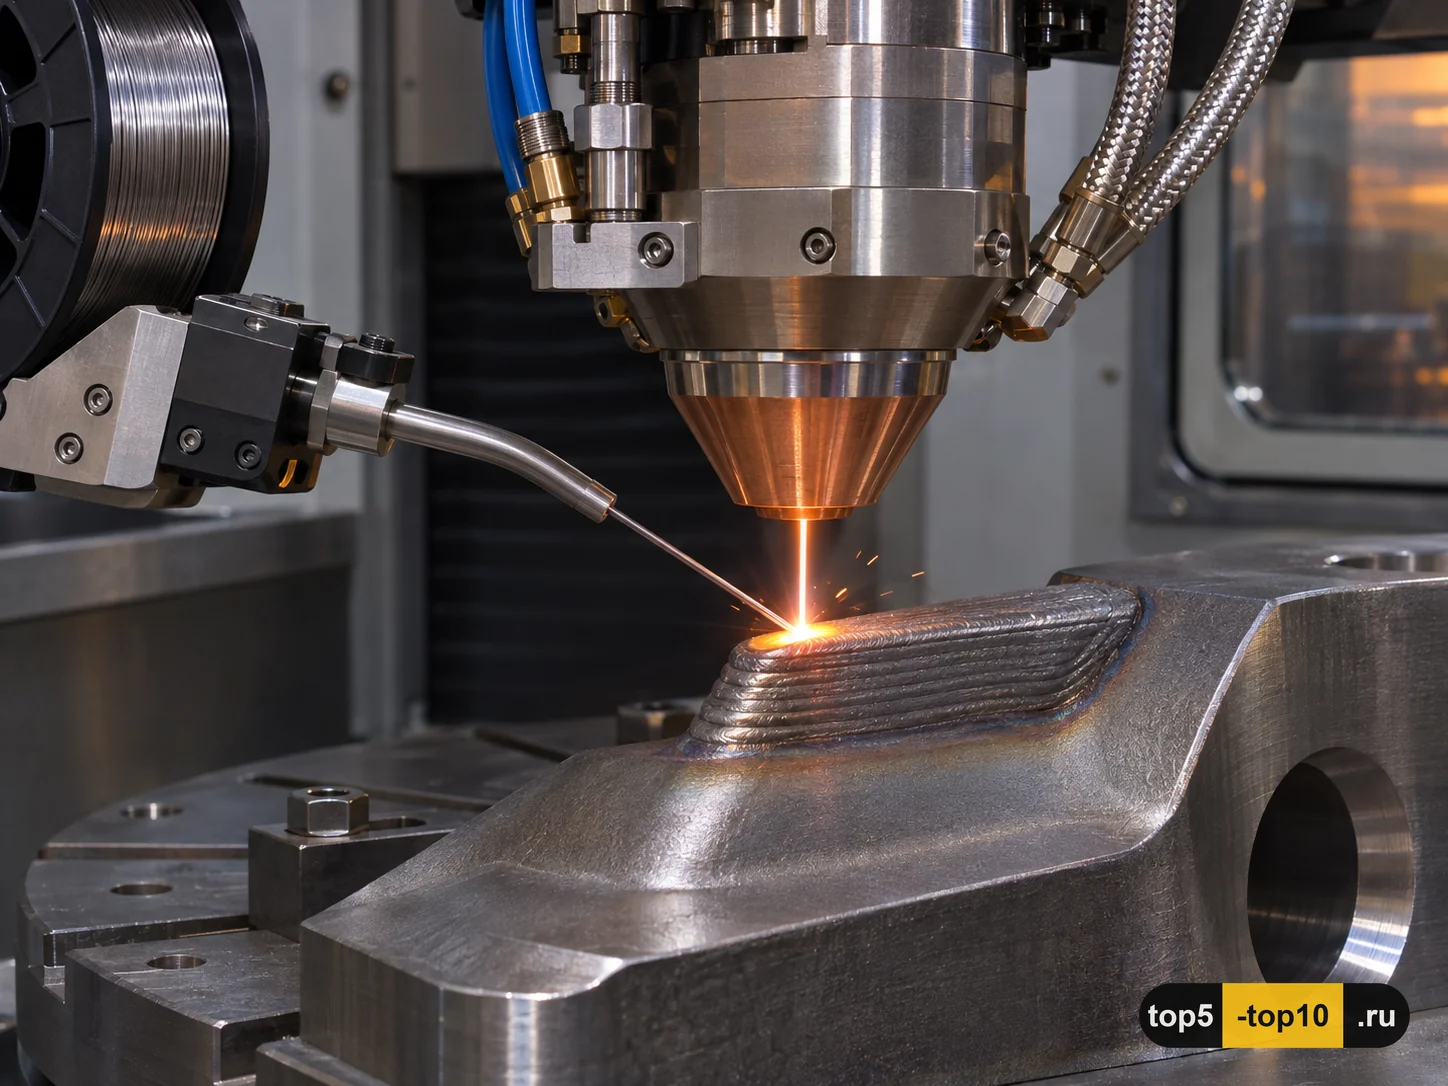
При DED материал подаётся прямо в точку, где работает лазер, электронный луч или другой концентрированный источник энергии. Порошок расплавляется в потоке, а металлическая проволока плавится на поверхности заготовки. Новые дорожки наплавляются рядом друг с другом и поверх предыдущих слоёв.
Метод удобен для крупных деталей и ремонта: можно нарастить металл на существующем валу или восстановить изношенный участок, не печатая всю конструкцию с нуля. Сопло движется в пространстве и строит нужный объём, поэтому DED больше напоминает роботизированную наплавку, чем печать внутри закрытой ванны порошка. Поверхность часто требует финишной механической обработки.
1. Сплавление порошка в слое
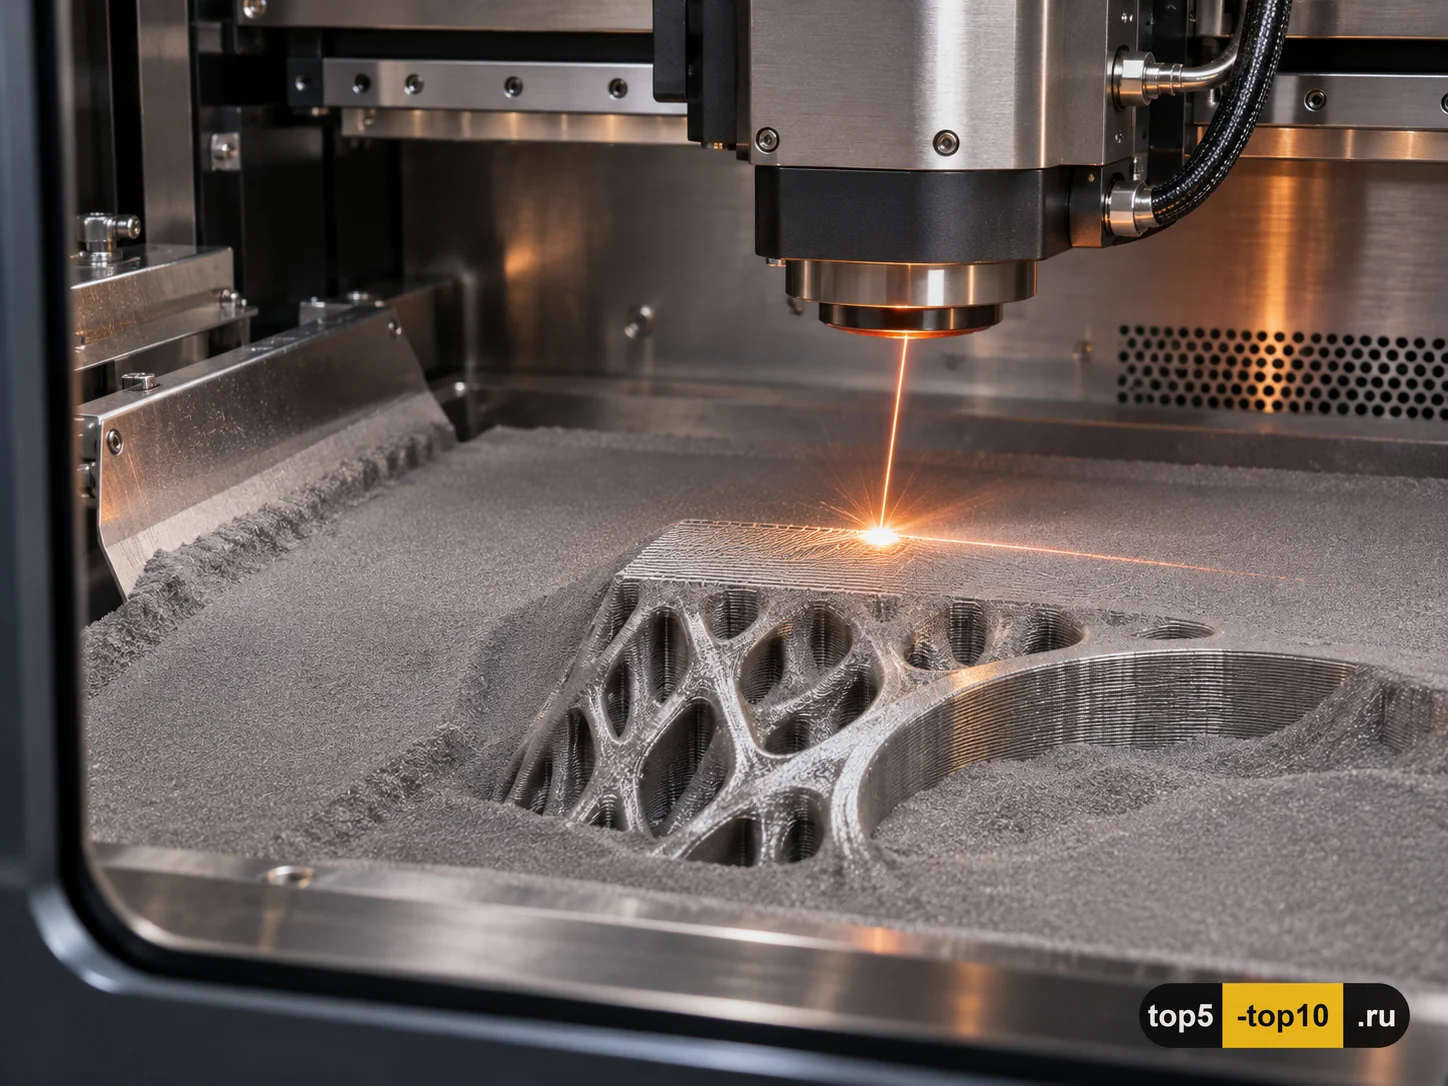
Порошковый слой разравнивается по платформе, после чего лазер или электронный луч выборочно расплавляет участки будущей детали. Платформа опускается на толщину следующего слоя, новый порошок покрывает поверхность, и цикл повторяется. Неплавленый порошок поддерживает выступающие части модели во время печати.
Такой процесс позволяет создавать сложные детали с каналами и решётчатыми внутренними структурами, которые трудно получить фрезой или литьём. NIST описывает порошковое сплавление для металлических материалов, включая кобальт-хромовые сплавы. Ограничения тоже практические: свойства зависят от порошка, режима луча и атмосферы в камере, а после печати часто нужны удаление опор, термообработка и контроль дефектов.
Все пять способов обходятся без отдельной литейной формы, но дают разные компромиссы. Экструзия и связующее упрощают укладку материала, фольга избегает объёмного плавления, а наплавка и порошковое сплавление напрямую соединяют металл лучом. Выбор начинается не с слова «3D», а с того, какой материал и нагрузку должна выдержать деталь.