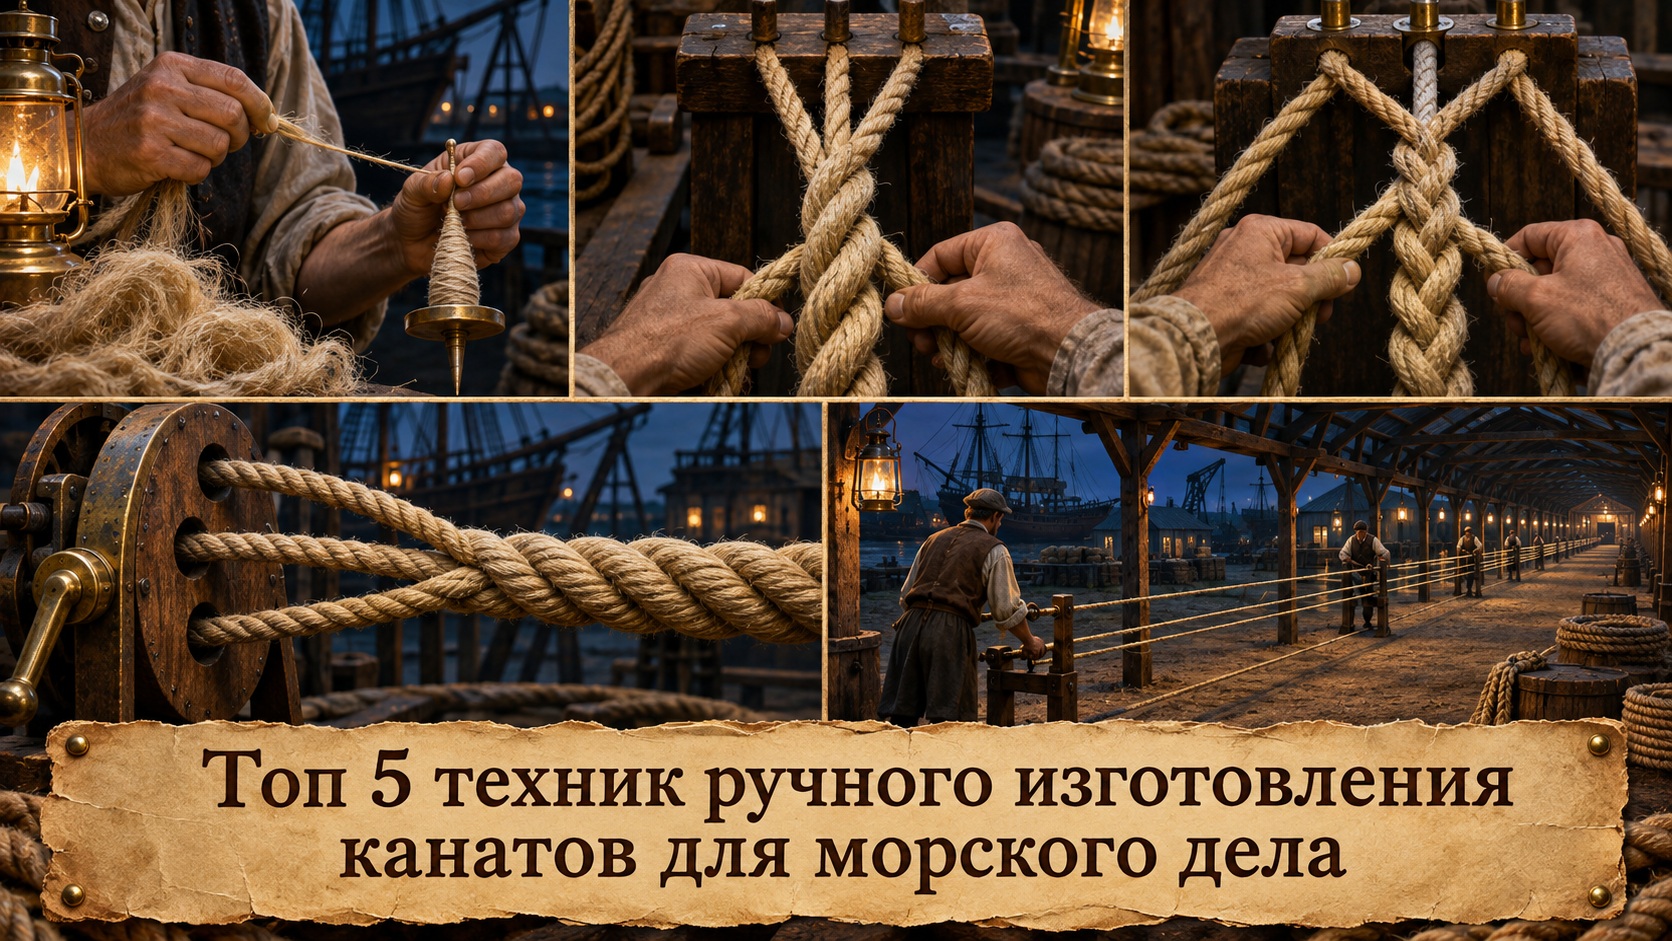
Морской канат должен выдерживать тягу, трение и постоянное движение, поэтому его прочность закладывается ещё до того, как готовую линию намотают на барабан. Волокна сначала превращают в нити, нити собирают в пряди, а пряди скручивают или переплетают в конструкцию нужной толщины. Направление каждого повива важно: соседние уровни часто закручивают навстречу друг другу, чтобы канат держал форму.
Ручные способы не сводятся к одной операции на старинной верфи. Здесь собраны пять видимых этапов и конструкций, которые можно различить по тому, как волокно становится готовой морской линией.
| Место | Техника | Что получается |
|---|---|---|
| 5 | Ручное прядение волокон | Нить или пряжа для дальнейшей сборки |
| 4 | Трёхпрядная свивка | Обычный плотный канат с тремя спиральными прядями |
| 3 | Четырёхпрядный шлагованный канат | Квадратный профиль с центральной сердцевиной |
| 2 | Кабельная свивка | Толстый кабель из нескольких готовых канатов |
| 1 | Ручной ropewalk, или канатная дорожка | Длинный канат, свитый равномерно по всей длине |
5. Ручное прядение волокон
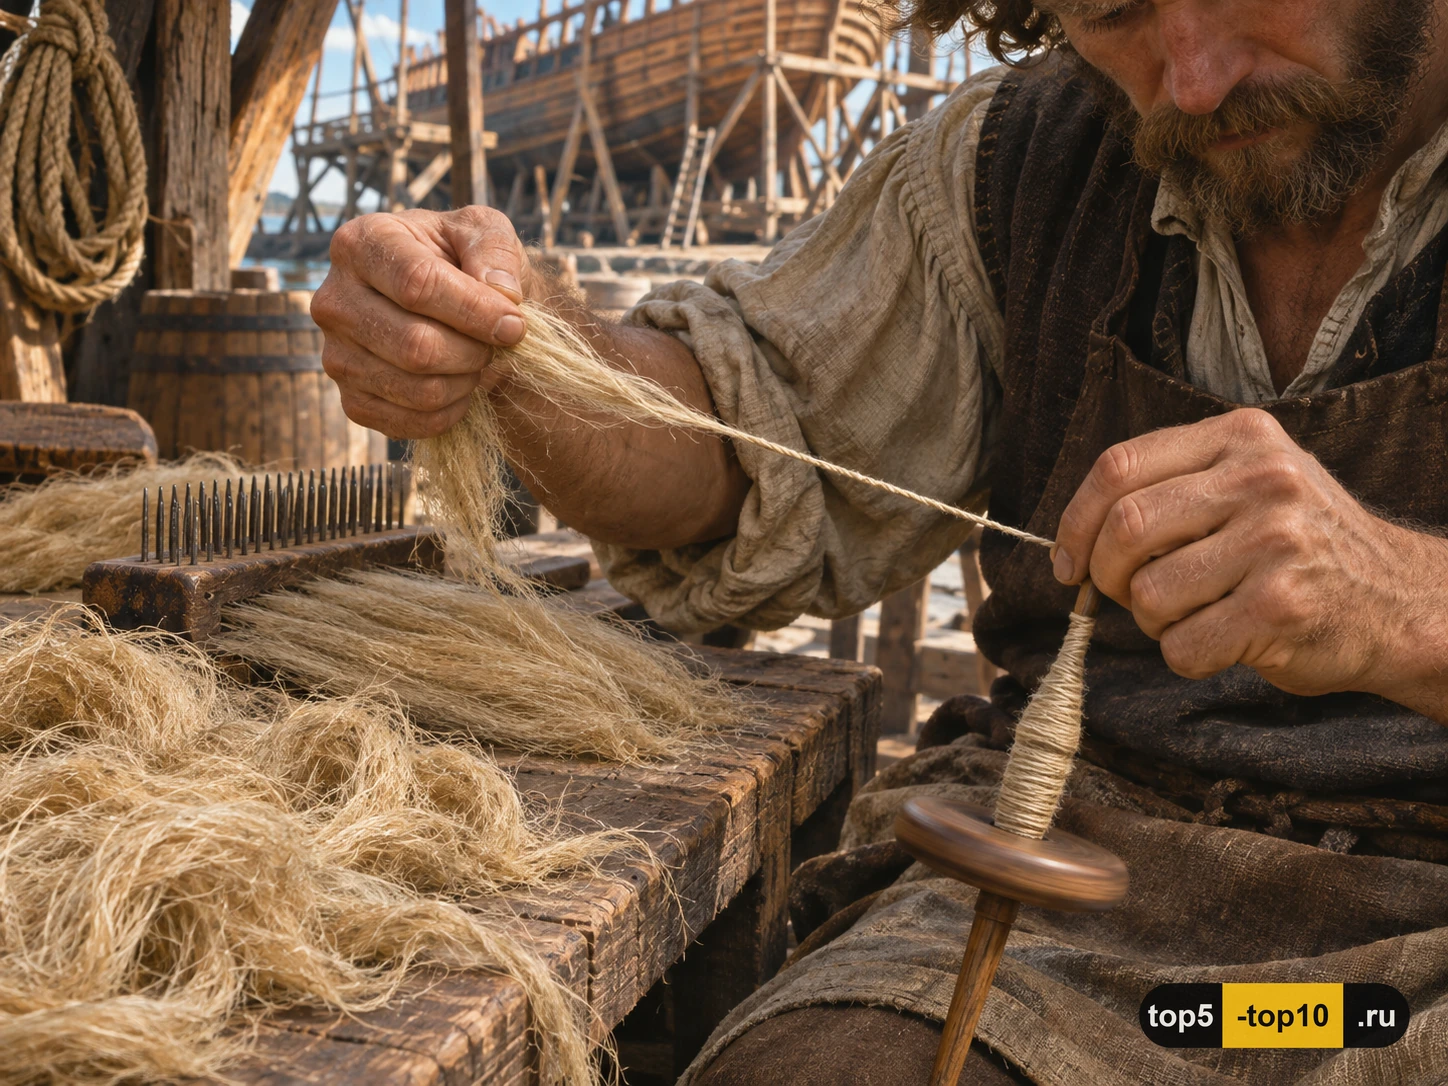
До свивки каната сырьё нужно превратить в длинные ровные нити. В историческом морском деле использовали растительные волокна, включая коноплю и манильскую пеньку. Их очищали, расчёсывали или выравнивали, затем скручивали в пряжу. Несколько нитей могли объединить в более толстый и прочный прядный элемент.
Качество этой стадии влияло на весь будущий канат: неодинаковая толщина создавала слабые места, а неправильно направленная скрутка осложняла последующую сборку. Поэтому мастер поддерживал одинаковое натяжение и скорость, а помощники подавали длинные волокна и следили, чтобы нить не перекрутилась раньше времени.
Это ещё не готовый канат, но именно здесь задаются его исходные свойства. В отличие от последующих техник, прядение работает с отдельными волокнами и создаёт материал, из которого будут собраны крупные элементы.
4. Трёхпрядная свивка
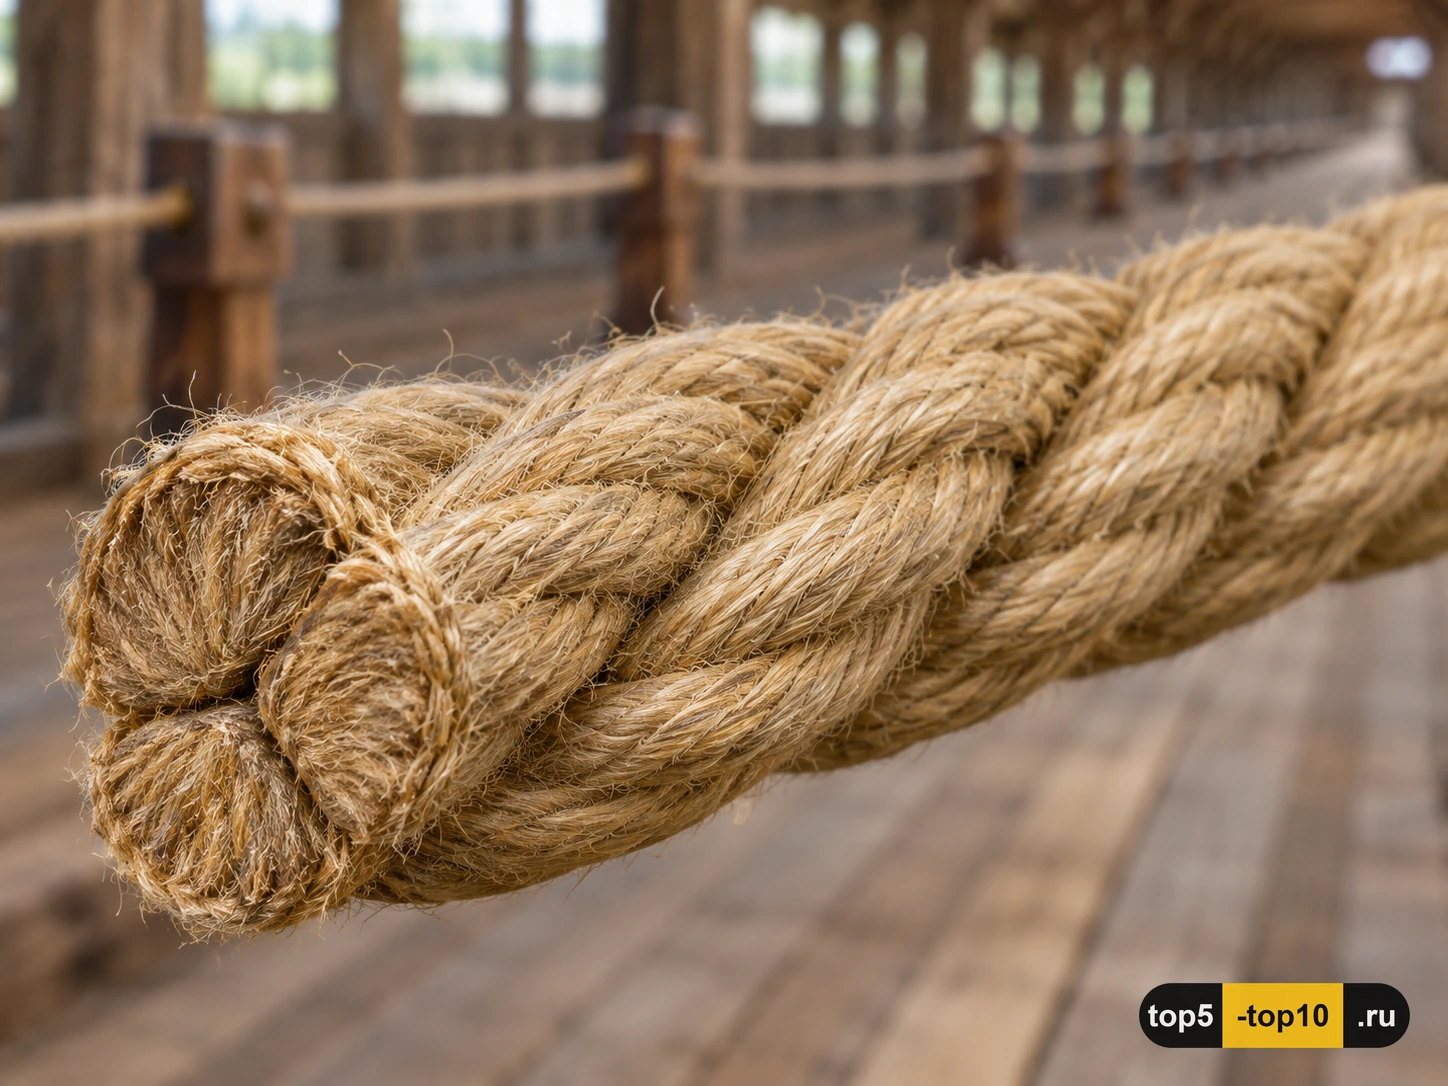
Самая узнаваемая конструкция – три пряди, скрученные вместе в одну спираль. Сначала волокна превращают в нити, затем собирают их в пряди. При изготовлении каната пряди закручивают в направлении, противоположном их внутренней скрутке. Благодаря этому уровни повива сопротивляются раскручиванию, и готовая линия сохраняет форму под нагрузкой.
Для длинного каната пряди растягивают вдоль дорожки или верфи. На одном конце работают крючки или ручные механизмы, на другом мастер направляет сходящиеся пряди через деревянную деталь – «верхушку» или топ. По мере вращения пряди сближаются, а помощники контролируют равномерность натяжения.
Трёхпрядный канат удобен тем, что его конструкцию легко проследить и отремонтировать: волокнистые спирали видны снаружи. Именно этот способ стал базовой формой многих классических морских канатов.
3. Четырёхпрядный шлагованный канат
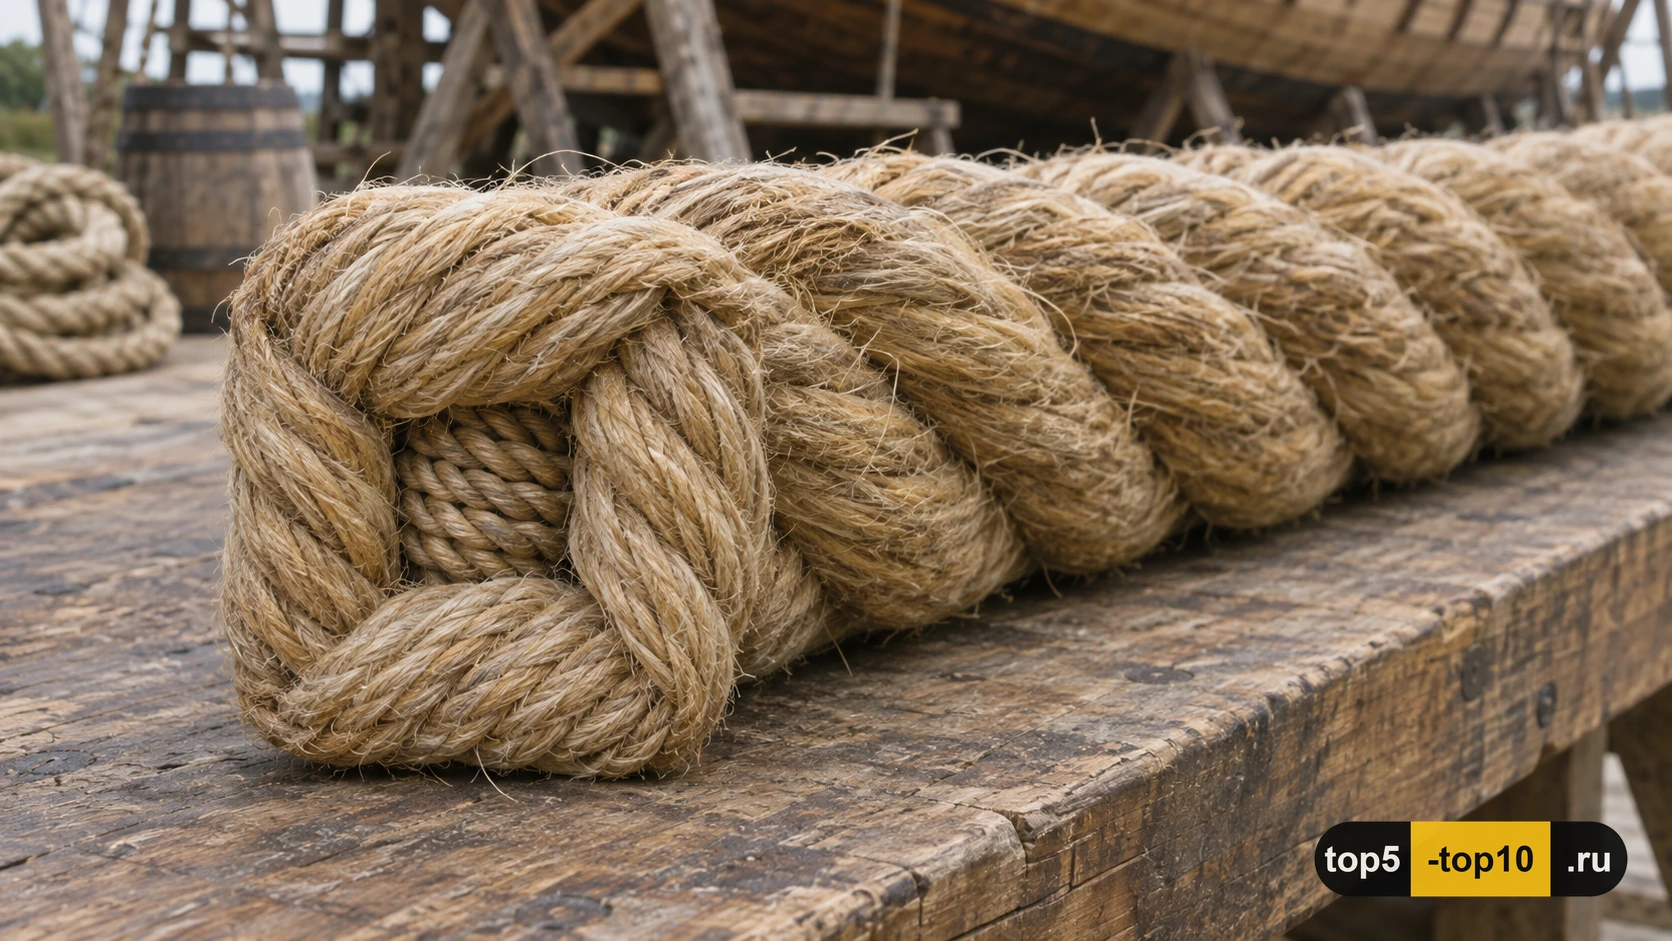
В четырёхпрядной конструкции вокруг небольшой сердцевины располагают четыре внешние пряди. Их укладывают так, чтобы сечение оставалось ближе к квадратному, а поверхность не напоминала обычный трёхпрядный спиральный канат. Сердцевина заполняет центр и помогает конструкции удерживать форму.
Такой вид исторически применяли для снастей, где важны плотная укладка и определённая гибкость. Название «шлагованный» в английской морской терминологии связано с shroud-laid rope. Изготовление требует удерживать четыре элемента под одинаковым натяжением и не давать им смещаться вокруг сердцевины.
В сравнении с трёхпрядной свивкой здесь больше рабочих элементов и иное сечение. Поэтому конструкция заметно отличается на разрезе и при сгибе, хотя принцип противоположных направлений скрутки сохраняется.
2. Кабельная свивка
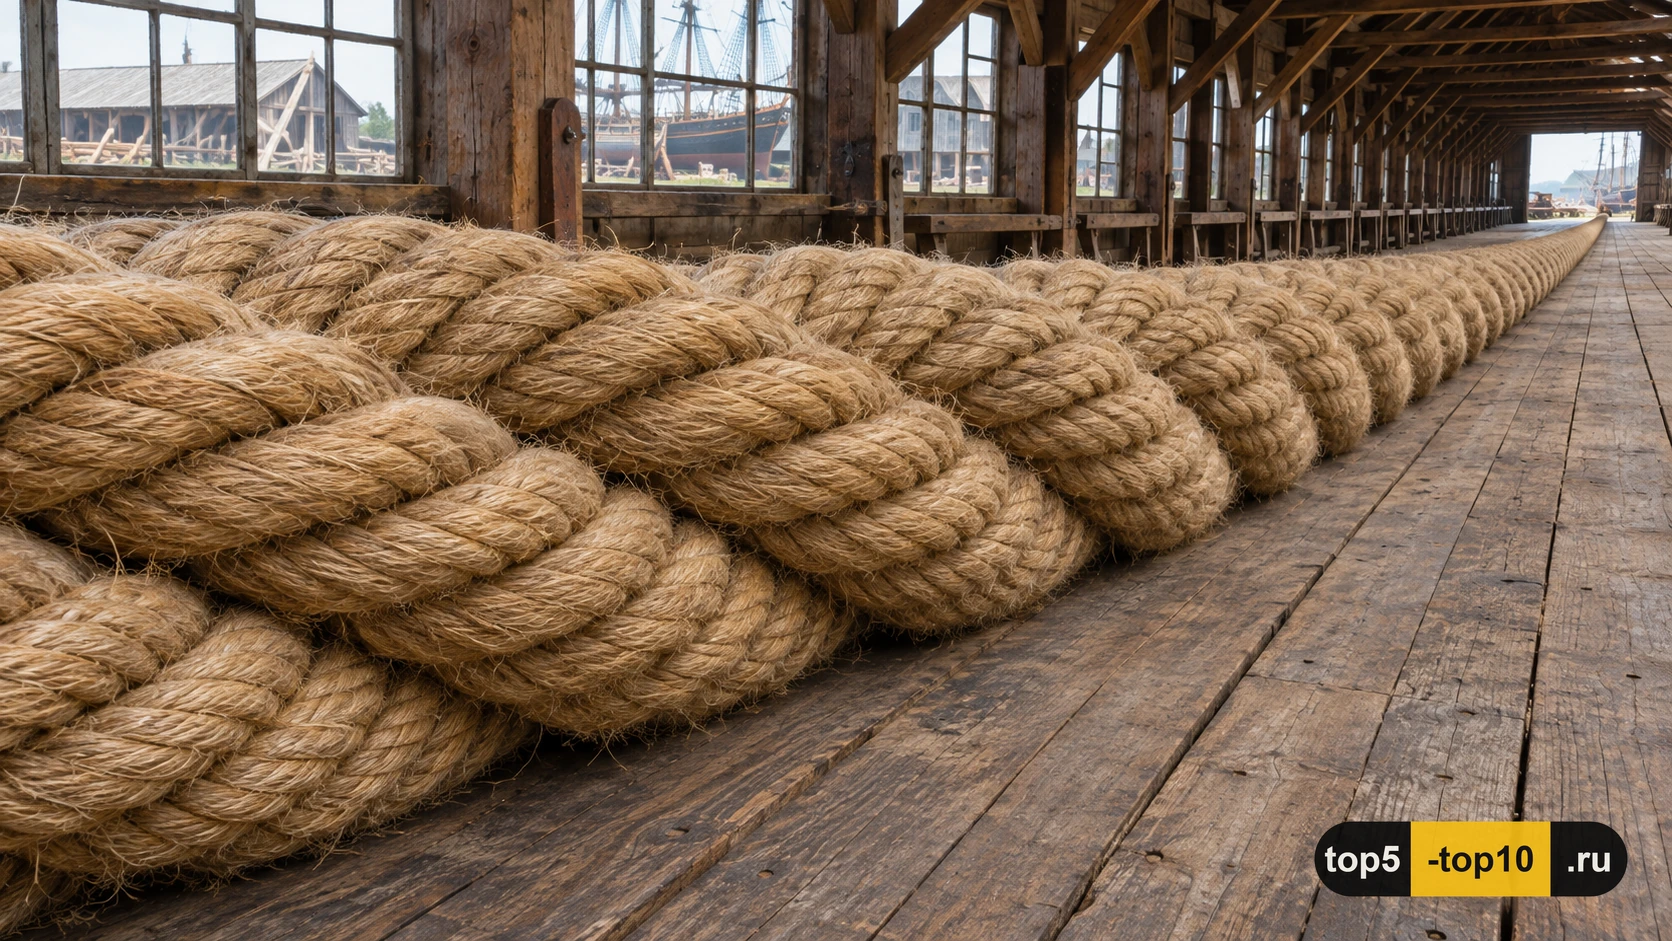
Кабель получают не непосредственно из отдельных нитей, а из уже готовых крупных канатов. Обычно несколько канатов, свитых в одну сторону, собирают в ещё более толстую линию встречным повивом. В морской практике так можно было получить особенно массивную верёвочную конструкцию, подходящую для тяжёлой стоячей такелажной оснастки и буксировки.
Размер кабеля делает работу трудоёмкой: нужно держать длинные отрезки на равном натяжении, следить за направлением повива и синхронизировать вращение нескольких элементов. На старых верфях длинная ровная канатная дорожка позволяла изготовить снасть, которая не поместилась бы в обычной мастерской.
От четырёхпрядной схемы кабель отличается масштабом сборки: его исходными элементами становятся не нити или пряди, а целые канаты. Это способ получить крупный диаметр и многослойную структуру.
1. Ручной ropewalk, или канатная дорожка
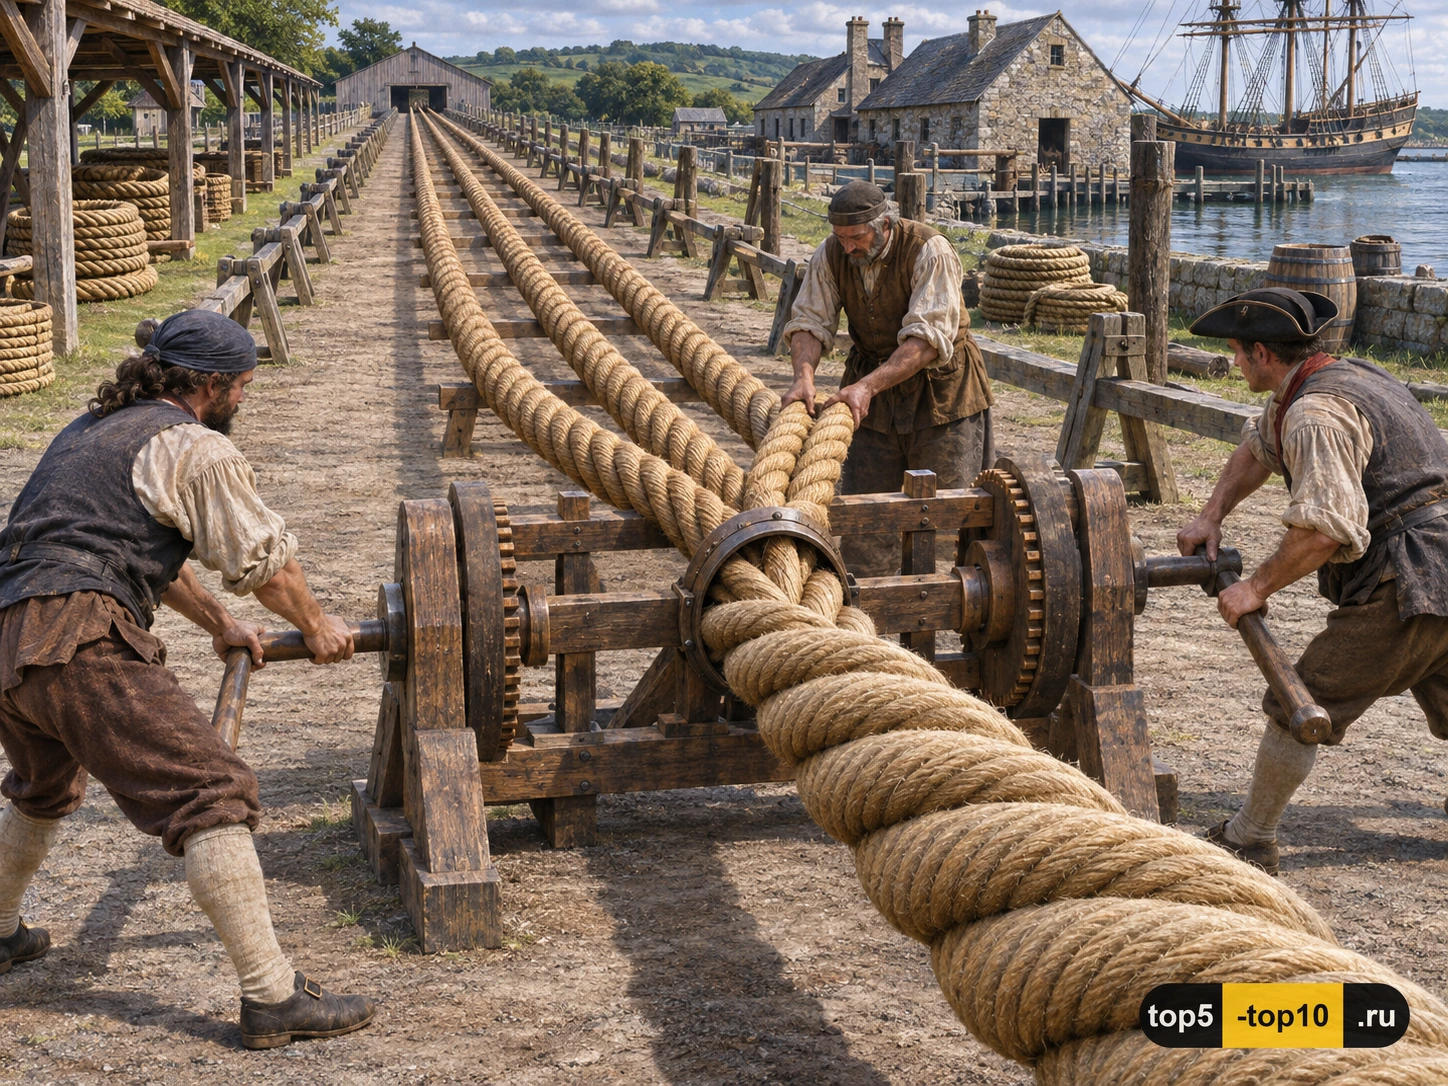
Ropewalk – длинная прямая мастерская или площадка, где канат свивают на протяжении десятков и сотен метров. Рабочие располагаются вдоль линии, подают волокно и управляют поворотными крюками. На одном конце создают вращение, а по всей длине мастер поддерживает натяжение и направляет материал, пока отдельные элементы не соберутся в ровную снасть.
Канатная дорожка решала главную проблему больших парусных судов: их такелаж требовал длинных непрерывных канатов. В верфи Чарлстауна в Бостоне сохранилось историческое здание ropewalk длиной около 400 метров; Национальная парковая служба описывает его как место, где делали снасти для кораблей ВМС США. В подобных мастерских ручная работа постепенно сосуществовала с механическими приводами.
В отличие от предыдущих пунктов, ropewalk – не отдельный профиль каната, а способ организовать производство и равномерно скрутить длинную линию. Он объединяет подготовку волокна и несколько повивов в последовательную работу. От тонкой нити до тяжёлого кабеля результат зависит от согласованности рук, натяжения и направления каждой скрутки.